
Пайка smd диодов: технология и цены от производителя
2026-09-13
- Пайка SMD диодов: технологические нюансы и влияние на надежность электронных узлов
- Технологические этапы пайки SMD диодов
- Влияние конструкции диода на процесс пайки
- Типичные дефекты пайки и методы их устранения
- Сравнение технологий пайки: Волна припоя vs Оплавление
- Практические рекомендации по проектированию посадочных мест
- Роль производителя компонентов в обеспечении паяемости
- Ценообразование и факторы стоимости пайки SMD диодов
- Применение в различных отраслях промышленности
- FAQ: Часто задаваемые вопросы по пайке SMD диодов
- Заключение и рекомендации по выбору поставщика
Пайка SMD диодов: технологические нюансы и влияние на надежность электронных узлов
Процесс пайки SMD диодов является критическим этапом в сборке современных печатных плат, определяющим не только электрическую целостность цепи, но и долгосрочную надежность всего устройства. В отличие от сквозного монтажа (THT), поверхностный монтаж (SMT) требует строгого контроля температурных профилей, качества паяльной пасты и точности позиционирования компонентов. Ошибки на этом этапе, такие как холодная пайка, перегрев кристалла или образование пустот в припое, могут привести к преждевременному выходу полупроводниковых приборов из строя, особенно в условиях высоких нагрузок и термических циклов.
Для инженеров-технологов и специалистов по закупкам понимание физики процесса пайки так же важно, как и знание электрических характеристик самих диодов. Компания OOO Нантун Ванфэн Электронных Технологий, специализирующаяся на производстве силовых полупроводников, включая диоды постоянного тока, быстрого восстановления и TVS-диоды, уделяет особое внимание совместимости своих компонентов с промышленными стандартами пайки. Это обеспечивает стабильность параметров готовых изделий в таких отраслях, как автомобильная электроника, промышленный контроль и энергетика.
Физика процесса и термодинамика пайки SMD компонентов
Пайка SMD диодов — это не просто механическое соединение вывода с контактной площадкой, а сложный физико-химический процесс образования интерметаллического слоя. При нагреве паяльной пасты флюс активируется, удаляя оксидные пленки с поверхности выводов диода и медной площадки. Затем припой расплавляется и смачивает поверхности, формируя надежное электрическое и механическое соединение.
Ключевым аспектом является температурный профиль. Для бессвинцовых припоев (например, сплавы SAC305: олово-серебро-медь), которые стали стандартом в 2026 году из-за экологических норм, температура плавления выше, чем у традиционных свинцовых сплавов. Пик температуры обычно достигает 245–250°C. Превышение этого порога или слишком длительное воздействие высоких температур может повредить внутреннюю структуру полупроводникового кристалла диода, изменить его вольт-амперную характеристику или вызвать деградацию пластикового корпуса.
С точки зрения инженерной практики, критическим параметром является скорость нагрева и охлаждения. Слишком быстрый нагрев может вызвать термический шок и растрескивание керамического корпуса или самого кристалла, особенно в мощных диодах. Слишком медленное охлаждение может привести к образованию крупных зерен в структуре припоя, что снижает механическую прочность соединения и его устойчивость к термоциклированию.
Технологические этапы пайки SMD диодов
Процесс поверхностного монтажа можно разделить на несколько последовательных этапов, каждый из которых влияет на конечное качество изделия. Нарушение любого из них снижает процент выхода годной продукции.
1. Нанесение паяльной пасты (Stencil Printing)
Паяльная паста наносится на печатную плату через металлический трафарет. Толщина трафарета и геометрия апертур должны точно соответствовать размерам контактных площадок диода. Для мелких компонентов, таких как диоды в корпусах SOD-123 или SOD-323, избыток пасты может привести к перемычкам (shorts), а недостаток — к недостаточному смачиванию. Важно использовать пасту с правильной вязкостью и размером частиц припоя (обычно Type 3 или Type 4 для мелких шагов).
2. Установка компонентов (Pick and Place)
Автоматические установщики размещают SMD диоды на нанесенную пасту. Точность позиционирования критична: смещение более чем на 50% ширины вывода может привести к дефекту пайки после оплавления. Диоды имеют полярность, поэтому автомат должен строго соблюдать ориентацию катода и анода, указанную в спецификации.
3. Оплавление (Reflow Soldering)
Плата проходит через печь оплавления, где реализуется температурный профиль, состоящий из четырех зон:
- Зона предварительного нагрева: Плавный подъем температуры до 150–180°C для активации флюса и испарения растворителей.
- Зона выдержки (Soak): Выравнивание температуры по всей плате для минимизации термических градиентов.
- Зона оплавления: Быстрый нагрев выше температуры плавления припоя (до 245–250°C) для формирования соединения.
- Зона охлаждения: Контролируемое охлаждение для фиксации структуры припоя.
4. Инспекция и контроль качества
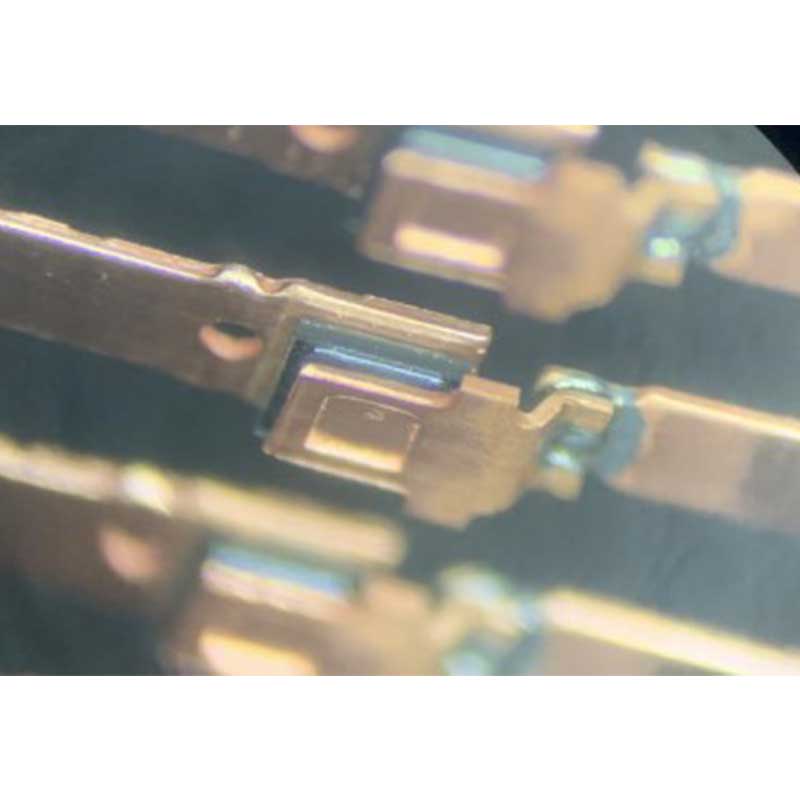
После пайки проводится визуальный и рентгеновский контроль. Проверяются наличие перемычек, шариков припоя, пустот и качество смачивания выводов. Для ответственных применений, таких как автомобильная электроника, стандарт IPC-A-610 требует отсутствия видимых дефектов и определенного процента заполнения отверстий (если речь идет о комбинированном монтаже).
Влияние конструкции диода на процесс пайки
Геометрия и материалы корпуса SMD диода напрямую влияют на выбор параметров пайки. Компания OOO Нантун Ванфэн Электронных Технологий производит широкий спектр компонентов, от маломощных сигнальных диодов до мощных выпрямителей. Каждый тип корпуса имеет свои особенности теплоотвода и термической массы.
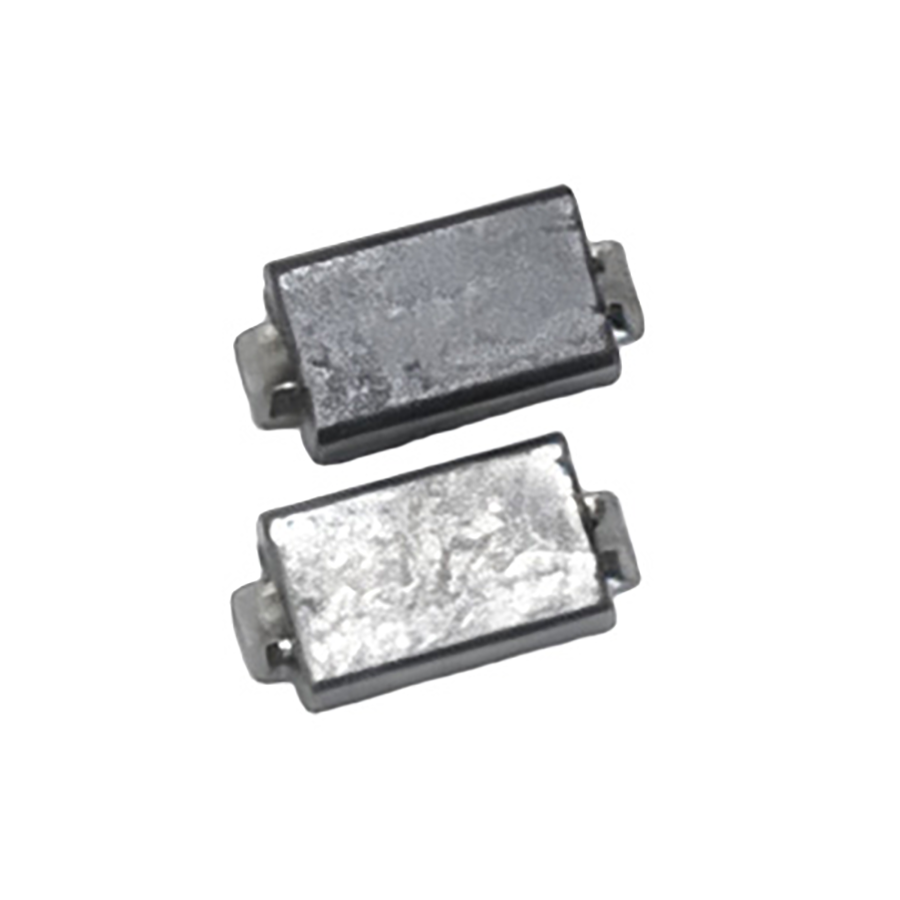
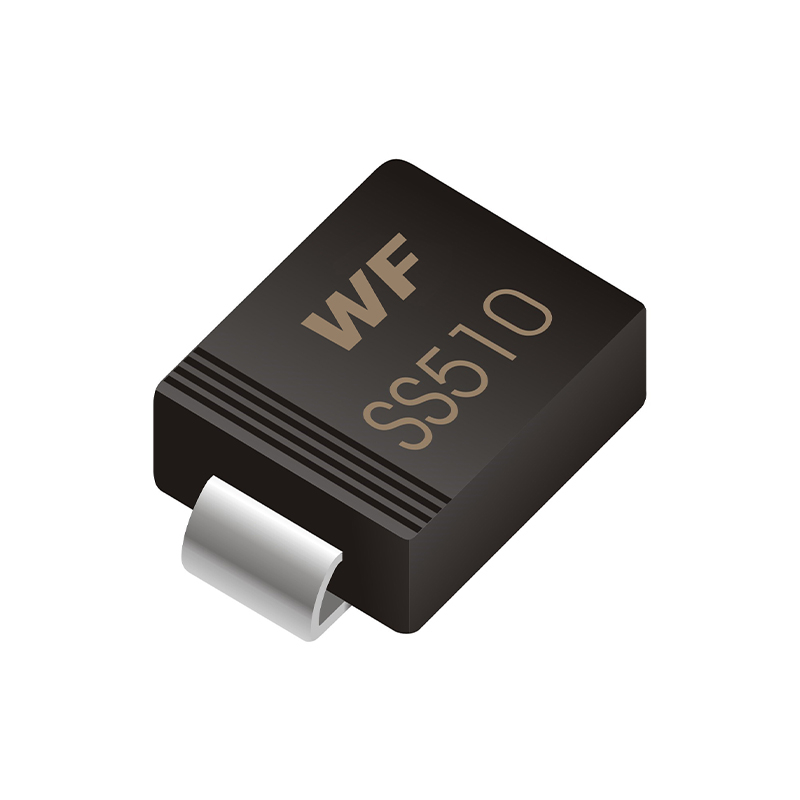
Например, диоды в корпусах DO-214 (SMA, SMB, SMC) имеют металлический вывод, который служит основным путем отвода тепла от кристалла. При пайке таких компонентов важно обеспечить достаточное количество припоя для создания эффективного теплового моста между выводом и полигоном заземления на плате. Недостаток припоя приведет к перегреву диода в рабочем режиме, даже если электрический контакт будет надежным.
В случае с миниатюрными корпусами, такими как SOD-123 или SOD-323, основная проблема — это «эффект надгробия» (tombstoning), когда компонент отрывается от одной площадки и встает вертикально из-за неравномерного поверхностного натяжения расплавленного припоя. Это часто происходит при асимметричном дизайне контактных площадок или неравномерном нагреве.
Типичные дефекты пайки и методы их устранения
Даже при соблюдении всех технологических норм могут возникать дефекты. Понимание их причин позволяет оптимизировать процесс и снизить процент брака.
| Дефект | Причина возникновения | Последствия для диода | Метод устранения |
|---|---|---|---|
| Холодная пайка | Недостаточная температура в зоне оплавления, загрязнение поверхностей | Высокое контактное сопротивление, перегрев, обрыв цепи | Корректировка температурного профиля, замена пасты, очистка трафарета |
| Перемычки (Shorts) | Избыток паяльной пасты, смещение трафарета | Короткое замыкание, выход из строя диода или драйвера | Уменьшение толщины трафарета, корректировка апертур, настройка установки |
| Пустоты (Voids) | Быстрый нагрев, захват газов флюса, влажность компонента | Снижение механической прочности, ухудшение теплоотвода | Сушка компонентов перед пайкой, оптимизация профиля нагрева (преднагрев) |
| Эффект надгробия | Неравномерный нагрев выводов, асимметрия площадок | Разрыв цепи, нестабильная работа устройства | Симметричный дизайн посадочного места, выравнивание теплоемкости дорожек |
| Растрескивание корпуса | Термический шок, механическое напряжение | Нарушение герметичности, попадание влаги, отказ диода | Снижение скорости нагрева, использование компонентов с термостойким корпусом |
Сравнение технологий пайки: Волна припоя vs Оплавление
Выбор метода пайки зависит от типа платы и компоновки компонентов. Хотя SMD диоды преимущественно паяются методом оплавления (reflow), в некоторых случаях используется волновая пайка или селективная пайка.
Оплавление (Reflow): Основной метод для SMD. Обеспечивает высокую точность и минимальное термическое воздействие на каждый отдельный компонент. Идеально подходит для плат с высокой плотностью монтажа и смешанными компонентами. Позволяет точно контролировать профиль для чувствительных полупроводников, таких как быстрые диоды и TVS-диоды, производимые OOO Нантун Ванфэн Электронных Технологий.
Волновая пайка (Wave Soldering): Традиционно используется для сквозных компонентов, но может применяться для SMD, если они предварительно закреплены клеем. Однако этот метод создает более высокий термический стресс и риск затекания припоя под корпус. Для современных миниатюрных диодов волновая пайка не рекомендуется из-за риска коротких замыканий и повреждения корпуса.
Селективная пайка: Применяется для смешанных плат, где часть компонентов требует сквозного монтажа, а часть — поверхностного. Позволяет локально воздействовать на определенные зоны, минимизируя общий нагрев платы. Это полезно для крупных силовых диодов, установленных на массивные радиаторы или толстые медные шины.
С инженерной точки зрения, для большинства современных приложений с SMD диодами метод оплавления остается безальтернативным выбором благодаря предсказуемости результата и возможности тонкой настройки температурного профиля под конкретный тип полупроводника.
Практические рекомендации по проектированию посадочных мест
Качество пайки закладывается на этапе проектирования печатной платы. Неправильный дизайн посадочного места (footprint) является причиной до 60% дефектов монтажа.
- Размер контактных площадок: Площадки должны быть немного шире выводов диода, но не настолько, чтобы вызывать растекание припоя и перемычки. Обычно рекомендуется увеличение на 0.1–0.2 мм с каждой стороны.
- Термические разрывы: Если вывод диода соединен с большим медным полигоном (например, землей), необходимо использовать термические разрывы (thermal reliefs). Без них тепло будет быстро отводиться от площадки, что затруднит прогрев и приведет к холодной пайке.
- Симметрия: Для двухвыводных диодов посадочное место должно быть строго симметричным относительно центра компонента, чтобы избежать эффекта надгробия.
- Ориентация маркировки: Дизайн должен учитывать направление маркировки катода, чтобы облегчить визуальный контроль после монтажа.
Роль производителя компонентов в обеспечении паяемости
Ответственность за качество пайки лежит не только на сборщике, но и на производителе компонентов. Поверхность выводов SMD диодов должна иметь покрытие, обеспечивающее хорошее смачивание и защиту от окисления при хранении. Наиболее распространенные покрытия — лужение (tin plating) и никель-палладий-золото (NiPdAu).
Компания OOO Нантун Ванфэн Электронных Технологий применяет современные методы металлизации выводов, что гарантирует отличную паяемость в течение длительного срока хранения. Кроме того, соблюдение стандартов упаковки (ленты в катушках) и контроль влажности (сухие пакеты с индикаторами) предотвращают поглощение влаги пластиковыми корпусами. Попадание влаги в корпус может привести к эффекту «попкорна» при пайке — резкому испарению воды и растрескиванию корпуса.
Инженеры компании проводят регулярные тесты на паяемость согласно стандартам IPC/JEDEC J-STD-002, что позволяет гарантировать совместимость диодов с различными типами паяльных паст и профилями оплавления. Это особенно важно для заказчиков, работающих в условиях высокоскоростного автоматизированного производства.
Ценообразование и факторы стоимости пайки SMD диодов
Когда речь заходит о ценах на пайку SMD диодов или стоимости готовых узлов, важно понимать, из чего складывается итоговая сумма. Цена не является фиксированной величиной и зависит от множества технических и логистических факторов.
Во-первых, стоимость самих компонентов. Диоды общего назначения дешевле, чем компоненты с особыми характеристиками, такие как диоды Шоттки с низким падением напряжения, диоды быстрого восстановления (FRD) или высоковольтные кремниевые блоки. Технологии производства, используемые OOO Нантун Ванфэн Электронных Технологий, включая 28 патентованных решений, позволяют оптимизировать себестоимость без потери качества, предлагая конкурентоспособные цены на рынке.
Во-вторых, сложность монтажа. Мелкие корпуса (0402, 0603) требуют более дорогого оборудования и тщательного контроля, что увеличивает стоимость сборки. Мощные диоды в крупных корпусах могут требовать ручной доработки или селективной пайки, что также влияет на цену.
В-третьих, объем заказа. Крупные партии позволяют amortize затраты на настройку оборудования и трафаретов, снижая удельную стоимость пайки одного компонента. Для мелких серий цена за точку пайки будет выше.
В-четвертых, требования к качеству. Автомобильный стандарт IATF 16949 или медицинский ISO 13485 требуют более строгого контроля, дополнительной инспекции и документирования, что увеличивает накладные расходы производства.
При расчете бюджета проекта следует учитывать не только прямую стоимость пайки, но и потенциальные затраты на брак. Использование качественных компонентов от проверенного поставщика, такого как OOO Нантун Ванфэн Электронных Технологий, снижает риск дефектов, связанных с самим компонентом, и уменьшает общие затраты на владение продуктом.
Применение в различных отраслях промышленности
Надежность пайки SMD диодов критична в различных секторах, где отказ электроники может привести к серьезным последствиям.
Автомобильная электроника
В современных автомобилях используются сотни диодов в системах управления двигателем, освещения и безопасности. Условия эксплуатации характеризуются широким диапазоном температур (от -40°C до +125°C и выше) и вибрациями. Здесь применяются диоды в надежных корпусах, прошедшие строгий контроль пайки. Любая пустота в припое может стать точкой концентрации напряжения и привести к усталостному разрушению соединения.
Промышленный контроль и энергетика
В частотных преобразователях, источниках бесперебойного питания и промышленных контроллерах используются мощные выпрямительные диоды и модули. Теплоотвод является ключевым фактором. Качественная пайка обеспечивает низкое тепловое сопротивление перехода «корпус-плата». Компания OOO Нантун Ванфэн Электронных Технологий предлагает решения для этих областей, включая высоковольтные кремниевые блоки и мосты постоянного тока, рассчитанные на длительную работу в тяжелых условиях.
Потребительская электроника
Здесь главными критериями являются миниатюризация и стоимость. Используются мелкие корпуса и высокоскоростные линии монтажа. Требования к надежности ниже, чем в автомобильной отрасли, но объемы производства огромны, поэтому стабильность процесса пайки критична для поддержания низкой себестоимости.
FAQ: Часто задаваемые вопросы по пайке SMD диодов
Какая температура пайки оптимальна для SMD диодов?
Для бессвинцовых припоев пиковая температура в зоне оплавления обычно составляет 245–250°C. Время нахождения выше температуры ликвидуса (температуры полного расплавления) не должно превышать 60–90 секунд. Всегда сверяйтесь с datasheet конкретного диода, так как некоторые чувствительные компоненты могут иметь ограничения по максимальной температуре корпуса.
Можно ли паять SMD диоды вручную?
Да, ручная пайка возможна для прототипирования или ремонта. Используйте паяльник с тонким жалом и температурой около 300–350°C. Применяйте флюс и тонкую проволоку припоя. Будьте осторожны, чтобы не перегреть компонент: время контакта жала с выводом не должно превышать 2–3 секунд. Для мелких корпусов рекомендуется использовать паяльную пасту и горячий воздух.
Как проверить качество пайки SMD диода?
Визуальный осмотр под микроскопом позволяет выявить явные дефекты: перемычки, отсутствие припоя, смещение. Рентгеновская инспекция (X-ray) необходима для обнаружения пустот под корпусом и качества пайки скрытых контактов (если есть). Электрическое тестирование (прозвонка, проверка падения напряжения) подтверждает функциональность соединения.
Влияет ли влажность на процесс пайки диодов?
Да, влажность критична. Пластиковые корпуса диодов могут абсорбировать влагу из воздуха. При быстром нагреве в печи влага испаряется, создавая внутреннее давление, которое может разорвать корпус («popcorn effect»). Перед пайкой компоненты, хранившиеся в открытых условиях более 24 часов, рекомендуется просушить при температуре 125°C в течение 24 часов или использовать сухие шкафы для хранения.
Почему возникает эффект надгробия и как его избежать?
Эффект надгробия возникает из-за разницы в поверхностном натяжении припоя на разных концах компонента. Причины: несимметричные контактные площадки, неравномерный нагрев (один вывод греется быстрее другого), избыток пасты на одной стороне. Решение: симметричный дизайн footprint, равномерное нанесение пасты, оптимизация профиля нагрева печи.
Заключение и рекомендации по выбору поставщика
Пайка SMD диодов — это процесс, требующий баланса между теорией и практикой. Понимание температурных профилей, свойств материалов и геометрии компонентов позволяет минимизировать риски и повысить надежность конечного продукта. Инженерам следует уделять внимание не только параметрам самого диода, но и условиям его монтажа, начиная с этапа проектирования печатной платы.
При выборе поставщика полупроводниковых компонентов обращайте внимание не только на цену, но и на техническую поддержку, соответствие стандартам качества и способность производителя обеспечивать стабильность характеристик от партии к партии. Компания OOO Нантун Ванфэн Электронных Технологий, с ее годовым объемом производства до 2 миллиардов единиц и фокусом на индивидуальные решения, готова предоставить не только качественные диоды, TVS-супрессоры и транзисторы, но и техническую экспертизу для оптимизации ваших производственных процессов.
Для получения технической документации, образцов продукции или консультации по подбору компонентов для ваших конкретных задач, пожалуйста, ознакомьтесь с нашим каталогом полупроводниковых решений. Наши специалисты помогут вам выбрать оптимальные компоненты, учитывая особенности вашего технологического процесса пайки и условия эксплуатации готового устройства.